一、贴合决定什么
薄膜开关不是一张膜,而是面板、上线路、间隔层、下线路、背胶贴出来的叠层。贴合是把这些层粘成一体,它同时决定三件事:外观平不平、密封好不好、手感对不对。
贴合没做好,轻则表面有气泡、边缘起翘,重则层间分层、进灰进水。所以贴合不是"压一下粘上"的工序,而是需要控制清洁、对位、压力和保压的工艺。
二、面胶怎么选
面胶是把面板和上线路粘在一起的胶。它要满足几个条件:粘得牢、耐温够、不会溢进按键开孔、对油墨和基材友好。
选面胶要看贴合面材质和使用环境:塑料和金属的粘接表现不同,高温环境要选耐温的胶系,薄胶浸润好但填隙差,厚胶填隙好但可能溢胶。面胶选错,贴合后容易分层或溢胶堵孔。
面胶还是手感的一环:胶太软会吸收位移,让段落感变弱;胶太硬贴不实。选胶要和手感、结构一起考虑,而不是只看粘得牢不牢。
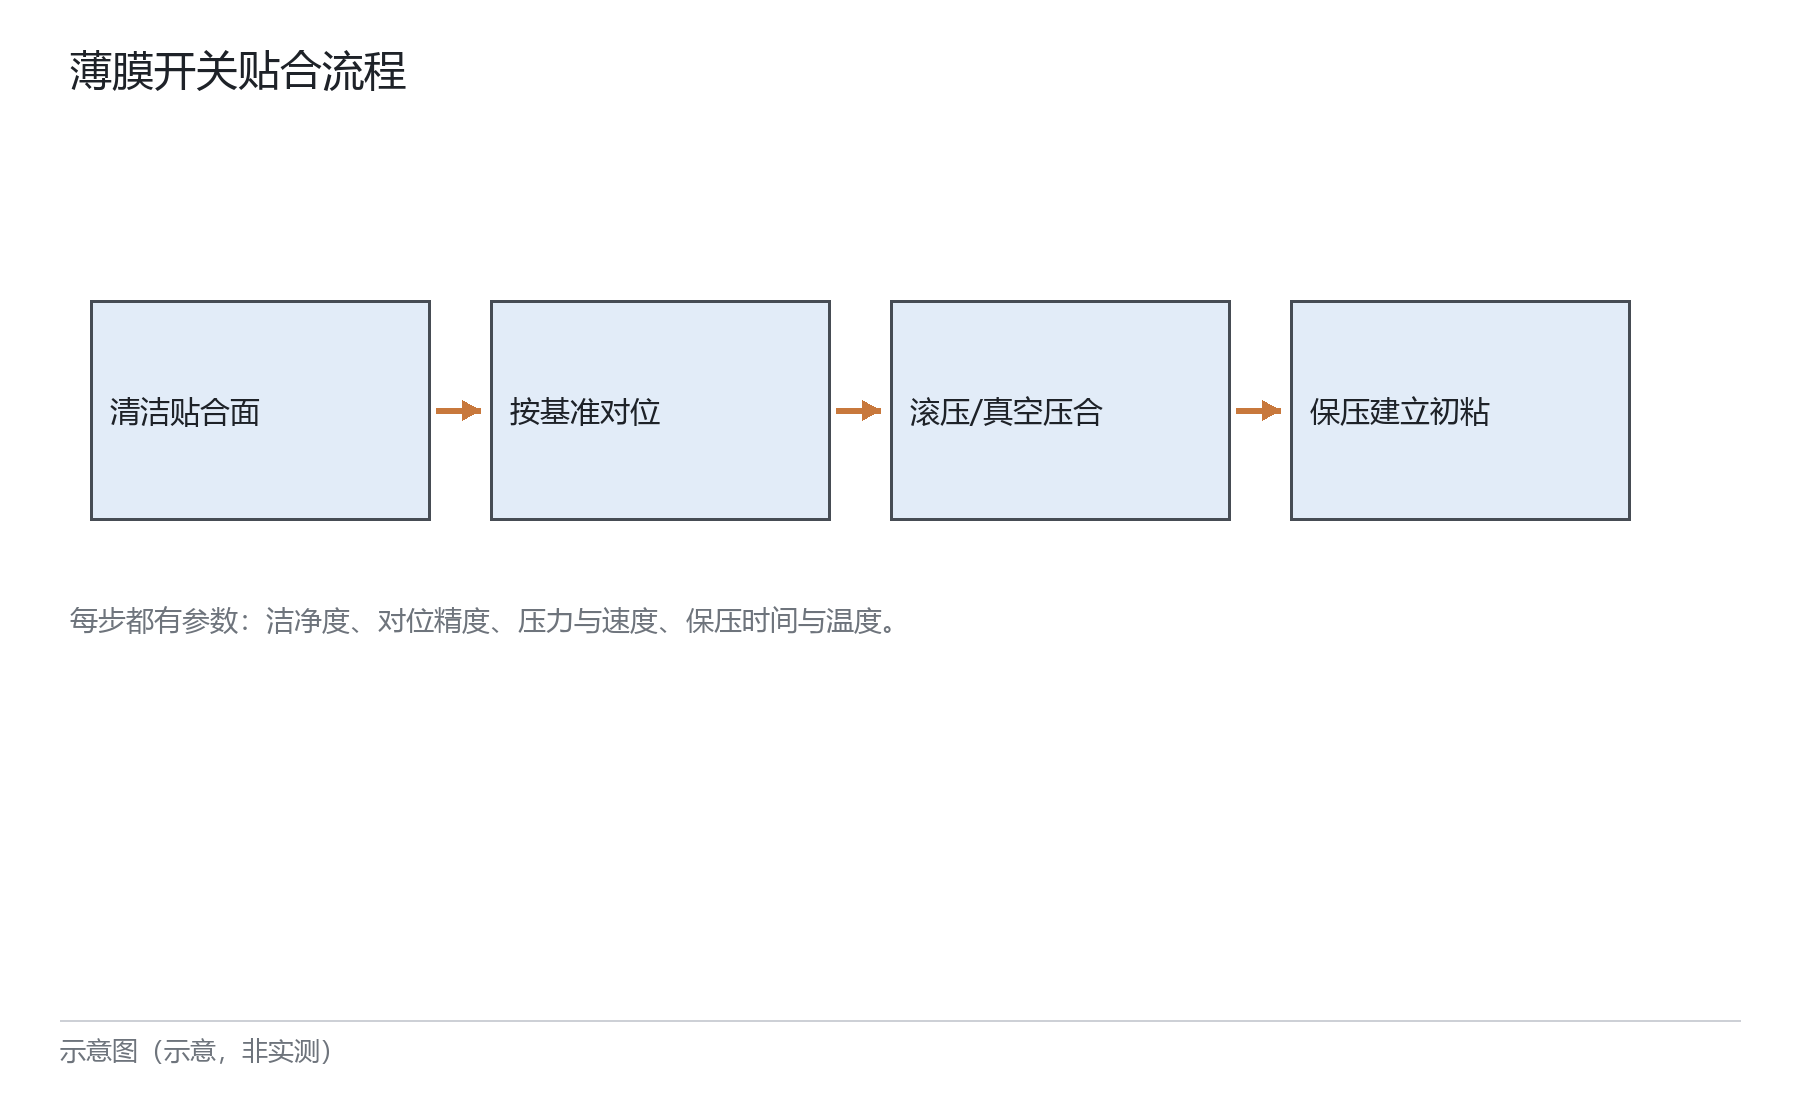
图1:薄膜开关贴合流程(示意图,非实测)
面胶是贴合的核心材料,选错胶,后面工艺再好也白搭。面胶的耐温要覆盖整机工况,高温下胶软化会分层。面胶太软吃位移,手感变弱;太硬贴不实,要按手感一起选。面胶的厚度影响贴合:薄胶贴得平但填隙差,厚胶填隙好但可能溢进开孔堵住按键。
三、贴合流程
贴合有一套基本流程:清洁、对位、压合、保压。
清洁是把贴合面的油污、灰尘清掉,任何颗粒都会在胶层下形成凸点或气泡。对位是把各层按基准对齐,偏了会造成窗口偏位、按键不正。压合是用滚压或真空压合把层间空气排出、胶层浸润。保压是让胶在压力下建立初粘,时间不够初期就易起翘。
每一步都有参数:清洁的洁净度、对位的精度、压合的压力和速度、保压的时间和温度。这些要写进工艺,而不是靠"贴的时候注意点"。
图2:贴合气泡的常见来源(示意图,非实测)
流程里容易省的是清洁和保压,这两步省了,气泡和起翘就来了。对位基准要和图纸一致,基准乱了,窗口和按键都偏。压合压力和速度要定,压力不足浸润差,速度太快排气不充分。保压的温度和时间要按胶系定,温度低胶不流动,时间短初粘不足。
四、气泡从哪来
贴合气泡来源有几类:一是工艺带入,手工贴或滚压不均,空气被夹在层间;二是胶层本身,胶面有杂质或厚度不均;三是贴合面不平,机壳有台阶、毛刺、凹坑,胶层填不满;四是排气不良,贴完没有及时把空气赶出去。
气泡的危害不只是难看。气泡在温度循环里会"呼吸",热胀冷缩反复吸潮,久了边缘进灰进水,甚至分层。所以气泡要从源头控制,而不是事后挑。
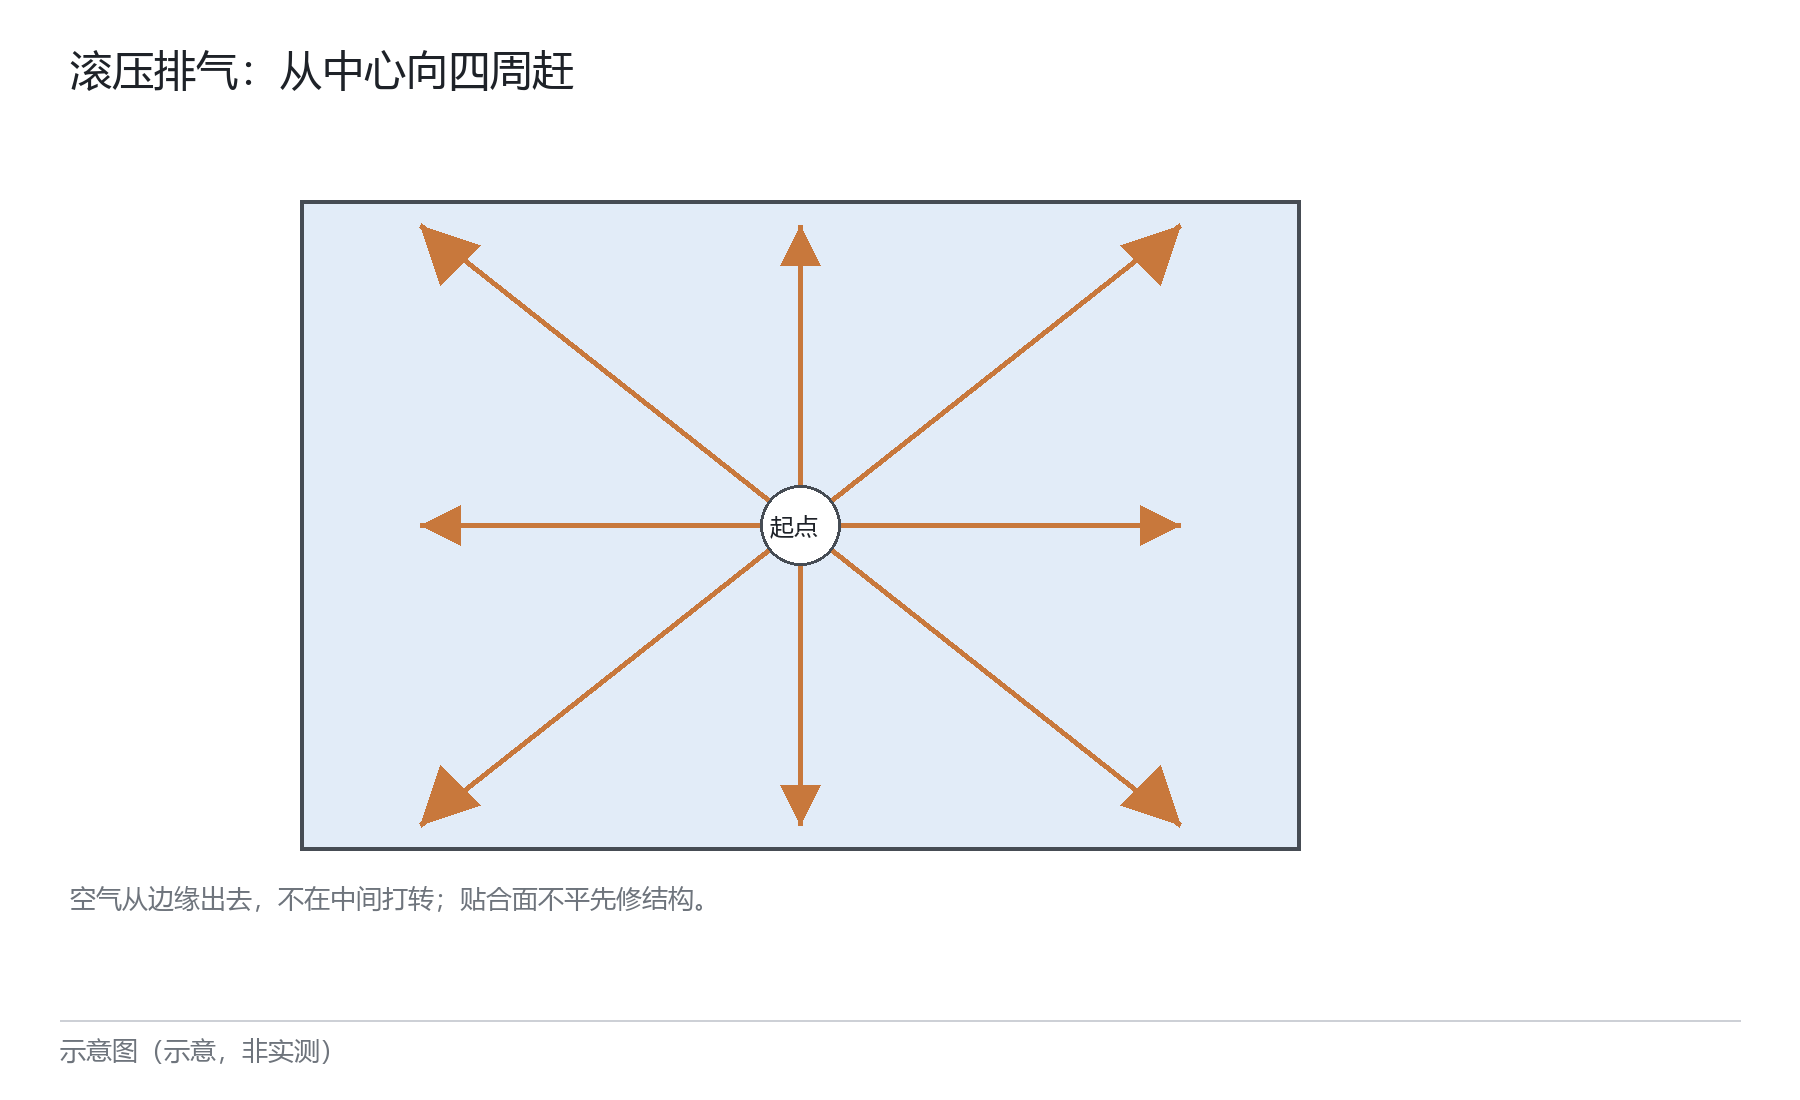
图3:滚压排气从中心向四周赶(示意图,非实测)
气泡来源要分层排查:先看贴合面,再看胶,再看工艺,逐层排除。贴合面的台阶和毛刺,要先修结构,不能靠加厚胶填。胶面杂质多半来自环境洁净度不够,贴合要在洁净环境做。排气不彻底也是气泡来源,贴完要马上滚压或进真空,拖延会让空气稳定夹在层间。
五、怎么排气
排气主要靠两个手段:滚压和真空贴合。
滚压是用滚轮从中间向边缘把空气赶出去,适合平面和小尺寸;真空贴合是先把界面空气抽走再压合,气泡风险更小,适合复杂形状和大面积。选哪种按产品形状和产量定。
排气还要注意方向:从中心往四周赶,让空气从边缘出去,而不是在中间打转。贴合面本身不平的,要先修结构面,不能靠加厚胶去填,填出来的往往是气泡。
排气方式要和产品形状匹配:平面滚压够用,复杂曲面要真空。从中心往边缘赶,空气才出得去,方向反了会打转。真空贴合前抽气要充分,抽不干净等于没抽。复杂形状的贴合,治具要做随形,硬压会压出新的气泡和褶皱。
封边气泡要靠封边压实和胶量控制,不能只靠末道挑检。
六、气泡的危害
气泡按位置和大小,影响不同:字符区的气泡影响外观和可读性;封边处的气泡破坏密封;按键区的气泡影响手感甚至触发。
所以气泡的判定要分区域:字符区严、封边区严、非功能区可以适当放宽。一刀切要求"无气泡"往往做不到,也不经济;按区域分级,才既有效又可执行。
气泡按区域分级,比一刀切无气泡更可执行。封边处的气泡破坏密封,比字符区的气泡更严重。气泡在温度循环里呼吸,反复吸潮,久了分层,这是它隐蔽的危害。
验收要和工艺参数挂钩,参数变了验收要跟着调。
七、验收
贴合验收要看外观和功能:外观查气泡、起翘、杂质、污渍;功能查按键手感、通断、绝缘。气泡要有尺寸和数量的判定标准,而不是"看着差不多"。
验收要在贴合后和装配后各看一次。贴合后看层间,装配后看整体;有些气泡是装配压出来的,只测贴合看不出。
验收要在贴合后和装配后各看一次,有些气泡是装配压出来的。气泡要有尺寸和数量判定,不能只写无明显气泡。验收标准要写测法和判定,气泡用目视还是影像测,结果不同。
把气泡、起翘、溢胶这些常见问题列成检查项,逐项确认。
八、我们做贴合的要点
我们做薄膜开关贴合时,先清洁贴合面、按基准对位、滚压排气、保压建立初粘,再按区域标准查气泡。每一步有参数、有检查,而不是凭手感。
也见过贴合面没清洁就压、结果胶层下全是颗粒凸点的返工件,结果只能整批重贴。
我们的做法是每步有参数、有检查,不靠手感。返工重贴前要找出气泡根因,否则重贴还是气泡。把贴合参数做成作业指导书,新人也能照做。贴合稳,良率才稳。
贴合工艺的稳定,靠的是参数固化加过程检查,而不是老师傅手感。面胶的初粘和持粘都要看,不能只看贴上去那一下。洁净环境是排气的前置条件,这一步省不得。
气泡的来源、排气的方法、验收的判定,三件事连起来管,贴合才稳。把这些做成检查表,比靠老师傅盯着更可靠。
贴合参数不是一次定死,换胶、换材料都要重新确认,过程检查不能停。
规范先行,良率才稳得住。
结语
薄膜开关的贴合,要把面胶选对、流程按清洁对位压合保压走、气泡从源头和排气两头控制、按区域分级验收。贴合稳了,外观、密封、手感才都稳得住。贴合是细节活,也是决定良率的一环。
宝盛达科技 · 深圳光明,薄膜开关与压力传感器定制